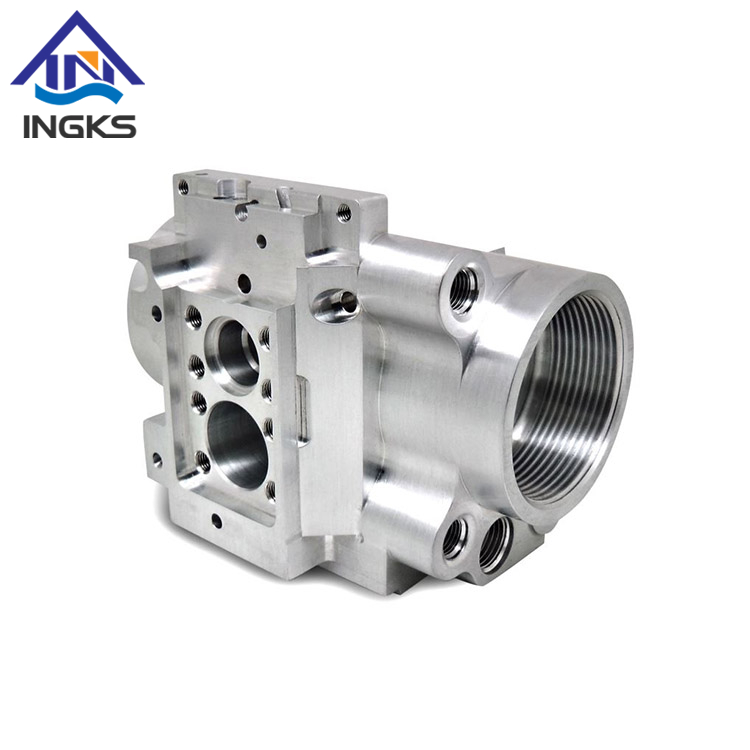
Odlewanie ciśnieniowe to proces odlewania metali, który charakteryzuje się wtłaczaniem stopionego metalu pod wysokim ciśnieniem do gniazda formy. Wnęka formy jest tworzona przy użyciu dwóch matryc z hartowanej stali narzędziowej, które zostały obrobione maszynowo do odpowiedniego kształtu i podczas procesu działają podobnie do formy wtryskowej. Większość odlewów ciśnieniowych jest wykonana z metali nieżelaznych, w szczególności cynku, miedzi, aluminium, magnezu, ołowiu, cyny i stopów na bazie cyny. W zależności od rodzaju odlewanego metalu stosuje się maszynę z gorącą lub zimną komorą.
Odlewanie ciśnieniowe aluminium to metoda tworzenia części aluminiowych, które mają dobrą teksturę lub gładkość, mają dobre wykończenie powierzchni i wysoką stabilność wymiarową. Powody, dla których aluminium jest wykorzystywane do odlewania metali, są następujące:
l Jest lekki i bardzo stabilny w przypadku skomplikowanych kształtów i cienkich ścian.
l Ma wysoką przewodność cieplną i elektryczną.
l Ma dobrą odporność na korozję.
l Zachowuje swoją wytrzymałość w bardzo wysokich temperaturach.
Proces odlewania ciśnieniowego aluminium można podzielić na 9 następujących etapów:
1. Wlewki ze stopów aluminium poddaje się działaniu wysokich temperatur, aż do stopienia;
2. Obie połówki matrycy są czyszczone i smarowane przed ich połączeniem;
3. Formę do odlewu przygotowuje się za pomocą dwóch stalowych matryc, obrobionych na żądany kształt i spiętych ze sobą za pomocą prasy odlewniczej;
4. Następnie stopione aluminium jest wtryskiwane do wnęki pod wysokim ciśnieniem, co pozwala na jego zestalenie;
5. Proces przenoszenia roztopionego metalu do komory przed wtryskiem zależy od tego, czy stosuje się maszynę do odlewania ciśnieniowego z zimną czy gorącą komorą;
6. Maszyny do odlewania ciśnieniowego z zimną komorą służą do odlewania stopów o wysokich temperaturach topnienia, takich jak aluminium, magnez itp. Dlatego też odlewanie ciśnieniowe aluminium odbywa się za pomocą maszyny z zimną komorą, w której stopiony metal jest wprowadzany do odlewu zamiast pompowany przez cylindry hydrauliczne;
7. Gorący odlew pozostawia się do ostygnięcia i zestalenia. Stopiony metal wypełnia wnękę matrycy, aby przyjąć pożądany kształt konstrukcji matrycy;
8. Rozdziela się dwie połówki matrycy i wyrzuca odlew;
9. Na koniec nadmiar materiału przyczepiony do odlewu aluminiowego jest przycinany za pomocą operacji wtórnych, takich jak piłowanie, cięcie itp.
Zapraszamy do konsultacji!