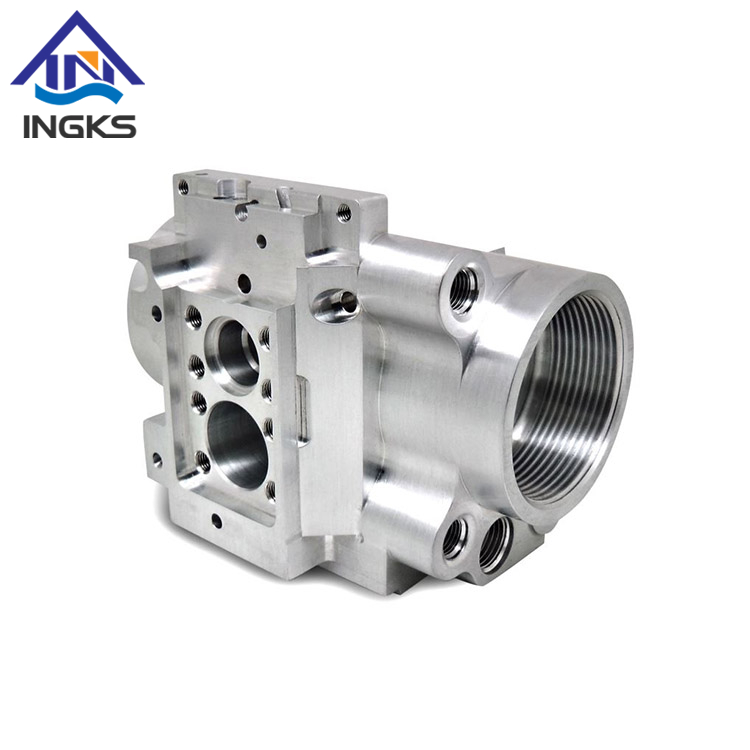
Die casting adalah proses tuangan logam yang dicirikan dengan memaksa logam cair di bawah tekanan tinggi ke dalam rongga acuan. Rongga acuan dicipta menggunakan dua acuan keluli alat yang dikeraskan yang telah dimesin ke dalam bentuk dan berfungsi sama seperti acuan suntikan semasa proses. Kebanyakan tuangan die diperbuat daripada logam bukan ferus, khususnya zink, kuprum, aluminium, magnesium, plumbum, piuter dan aloi berasaskan timah. Bergantung pada jenis logam yang dilemparkan, mesin kebuk panas atau sejuk digunakan.
Aluminium Die Casting ialah kaedah untuk mencipta bahagian aluminium yang bertekstur baik atau licin, dan mempunyai kemasan permukaan yang baik, dan kestabilan dimensi yang tinggi. Sebab-sebab mengapa aluminium digunakan untuk tuangan logam adalah seperti berikut:
l Ia ringan dan sangat stabil untuk bentuk kompleks dan dinding nipis.
l Ia mempunyai kekonduksian haba dan elektrik yang tinggi.
l Ia mempunyai rintangan kakisan yang baik.
l Ia mengekalkan kekuatannya pada suhu yang sangat tinggi.
Proses tuangan die aluminium boleh dipecahkan kepada 9 langkah berikut:
1. Jongkong aloi aluminium terdedah kepada suhu tinggi sehingga cair;
2. Kedua-dua bahagian die dibersihkan dan dilincirkan sebelum diikat bersama;
3. Acuan untuk tuangan disediakan menggunakan dua acuan keluli yang dimesin mengikut bentuk yang diingini dan diapit bersama oleh penekan tuangan die;
4. Aluminium cair kemudian disuntik ke dalam rongga pada tekanan tinggi, membolehkan ia menjadi pejal;
5. Proses memindahkan logam cair ke dalam ruang sebelum suntikan bergantung kepada sama ada mesin tuangan kebuk sejuk atau ruang panas digunakan;
6. Mesin tuangan die chamber sejuk digunakan untuk tuangan aloi dengan takat lebur yang tinggi seperti aluminium, magnesium, dll. Oleh itu, tuangan die aluminium dilakukan menggunakan mesin kebuk sejuk di mana logam cair dimasukkan ke dalam tuangan dan bukannya dipam oleh silinder hidraulik;
7. Tuangan panas dibiarkan sejuk dan memejal. Logam cair mengisi rongga acuan untuk mengambil bentuk reka bentuk cetakan yang diingini;
8. Dua bahagian dadu dipisahkan dan tuangan dikeluarkan;
9. Akhir sekali, lebihan bahan yang dilekatkan pada tuangan aluminium dipotong melalui operasi sekunder seperti menggergaji, memotong, dsb.
Selamat datang untuk berunding dengan kami!